

Introduction des colliers pour animaux de compagnie en similicuir Présentez brièvement les colliers pour animaux de compagnie en similicuir et leur popularité croissante....
Read More

Patchs en cuir gravés au laser : matériaux, spécifications et guide d'approvisionnement pour les acheteurs
2026-10-16Patchs en cuir gravés au laser : pourquoi le blanc décide du résultat
Deux patchs, un fichier, une machine, un après-midi : l'un grave de manière sombre et nette, l'autre ressort plat et gris. La variable n’est presque jamais le laser.
Un patch rond de 3 pouces se détache du lit net le lundi et est délavé le mardi. Même graphisme, même opérateur, même réglage de puissance. Ce qui a changé, c'est la feuille située sous la poutre : une charge de pigment différente dans la couche supérieure ou un rouleau légèrement plus épais que le lot précédent.
Voici d’abord la conclusion. Avec les patchs en cuir gravés au laser, le blanc détermine l'essentiel du résultat : l'obscurité de la marque, la propreté du bord coupé, la survie de l'adhésif et la question de savoir si la commande numéro quatre correspond toujours à l'échantillon que vous avez approuvé. Les paramètres laser peuvent être sélectionnés en un après-midi. Un substrat qui dérive d’un lot à l’autre ne le peut pas.
Ce qui suit explique comment le cuir véritable et le similicuir PU se comportent différemment sous une poutre, les formats et supports de patch qui survivent à la production réelle, les points de départ du laser qui valent la peine d'être testés plutôt que copiés, et les contrôles qui permettent à une nouvelle commande de ressembler à la première livraison.
Pourquoi le blanc compte plus que la poutre
Commencez par le matériel que vous pouvez contrôler. Les flans techniques se reproduisent bien mieux que les peaux, c'est pourquoi la plupart des programmes de patchs en volume reposent sur du similicuir plutôt que sur du cuir véritable.
Le cuir véritable varie selon la manière dont un laser l'expose. La densité, la teneur en huile et les niveaux de tanins varient sur une seule peau, de sorte que deux zones découpées dans des zones différentes peuvent graver à des profondeurs différentes sur des réglages identiques. Le bouillon tanné au végétal donne généralement le contraste le plus fort ; le matériau tanné au chrome s'assombrit plus subtilement et laisse des résidus qui doivent être brossés pour éliminer la marque.
Le similicuir PU se comporte de manière prévisible car il est conçu. Un support en tissu ou en PU porte une couche supérieure pigmentée en relief avec une texture – litchi, crocodile, grain de bois, denim, vintage mat, métallique, holographique – chacune produite selon la même cible de couleur. Le faisceau élimine la matière plutôt que de brûler les fibres vivantes. Le contraste dépend donc de la quantité de couche supérieure retirée et de ce qui se trouve en dessous.
Le similicuir laser double couche est conçu pour cela. La peau et le noyau sont de couleurs différentes, de sorte que la gravure révèle le noyau et atteint un contraste élevé sans puissance supplémentaire. Les caractères fins et les lignes fines offrent une définition que le matériau monocouche a du mal à égaler.
| Substrat | Résultat de gravure | Cohérence des lots | Le mieux adapté à |
|---|---|---|---|
| Cuir véritable tanné au chrome | Assombrissement subtil, résidus laissés dans la marque | Variable, car la densité et les huiles diffèrent selon la peau | Pièces premium à faible volume |
| Cuir véritable au tannage végétal | Fort contraste avec une ligne brunie | Modéré et la couleur s'approfondit avec l'âge | Image de marque patrimoniale et conceptions outillées |
| Similicuir PU monocouche | Marquage tonal ; le contraste doit être testé | Haut, avec répétition de couleurs et de reliefs | Programmes en volume et correctifs promotionnels |
| Similicuir laser double couche | Révélation très contrastée de la couleur de base | Haut, course après course | Logos, textes fins et illustrations détaillées |
| Similicuir métallisé et holographique | Marque mate sur une surface réfléchissante | Élevé, avec une réflectivité constante | Patchs mode, événementiel et vente au détail |
Formats de correctifs et supports qui survivent à la production
La plupart des plaintes concernant des correctifs qui parviennent à un client ne sont pas des problèmes de gravure. Ce sont des problèmes d'ajustement : un patch qui ne reste pas à l'intérieur de la ligne de couture, un adhésif qui se soulève au lavage, une forme que le pack technique n'a jamais spécifiée.
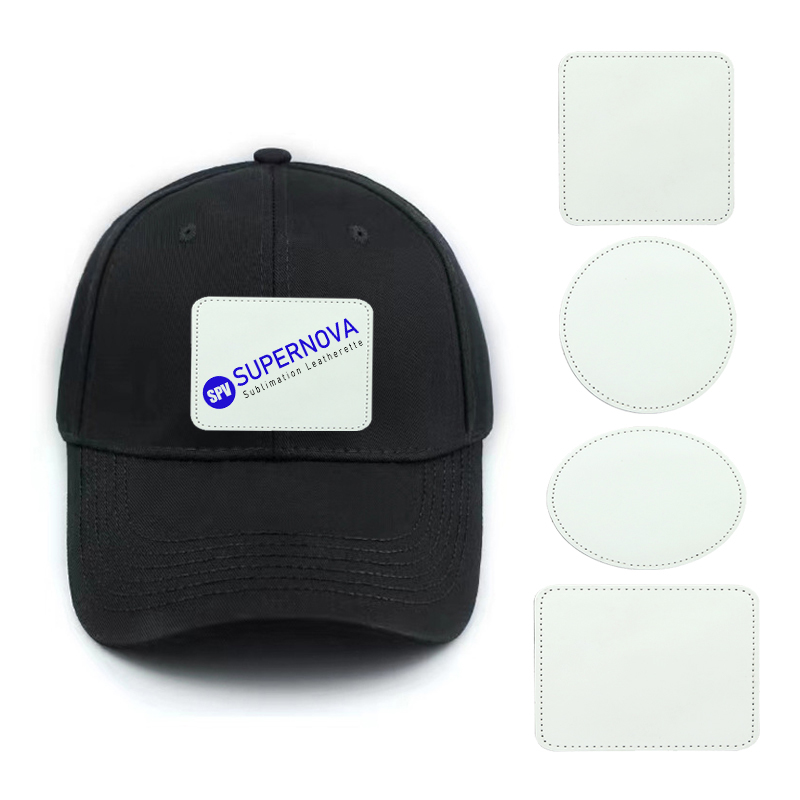
- Des patchs ronds de 2-1/2 po et 3 po de diamètre, les bêtes de somme pour les devants de casquettes, les manches de veste et les couvre-casques.
- Rectangles de 3-1/2 x 2-1/2 po et 3 x 2 po, dimensionnés pour les mots-symboles et les logos empilés.
- Carrés de 3 x 3 po et 2-1/2 x 2-1/2 po pour les dispositions de style badge.
- Ovales et hexagones en 3-1/2 x 2-1/2 po et 3 x 2 po, où une forme découpée doit être considérée comme délibérée.
L’épaisseur compte autant que l’empreinte au sol. Le volume du stock de similicuir se situe généralement autour de 1,8 mm – suffisamment rigide pour maintenir une face plate sur un capuchon, suffisamment fin pour coudre sans combattre l'aiguille. Demandez la tolérance plutôt que le chiffre nominal.
Le backing se divise en deux familles. Les patchs adhésifs s'appliquent avec chaleur ou pression et sautent une étape de couture, c'est pourquoi ils dominent les courts tirages promotionnels. Les patchs à coudre avec une bordure Merrow sont l'option durable : le bord enroulé cesse de s'effilocher et recouvre la ligne de point.
Étant donné que le contraste vient de la couche supérieure, choisissez la surface et la couleur avant de finaliser l'illustration. Un Nuancier similicuir L'organisation par famille de textures est plus rapide que l'échantillonnage à l'aveugle : les surfaces métalliques et holographiques marquent le mat, le vintage mat se lit doucement et les couleurs pâles peuvent perdre du contraste sous une marque de faible puissance.
Un patch qui grave magnifiquement mais qui se soulève au coin après trois lavages n'est pas un bon patch. Il s'agit d'une commande retournée.
Les paramètres du laser et le contrôle des processus valent la peine d'être testés
Les paramètres publiés sont des points de départ, pas des réponses. Un module à diode et un tube CO2 fournissent des résultats différents sur la même feuille de 1,8 mm, alors construisez une grille de test pour chaque nouveau flan avant un cycle de production.
- Découpez la grille de test à partir du flan de production, jamais à partir d'un morceau d'une couleur ou d'une finition différente.
- Puissance et vitesse de pas dans une matrice ; le marquage se situe généralement dans la bande de puissance faible à moyenne en cas de déplacement rapide, tandis que la coupe vectorielle de 1,8 mm nécessite beaucoup moins de vitesse.
- Maintenez la mise au point constante avec une distance focale fixe, un plateau plat et le même objectif, car un petit changement de mise au point peut faire passer une marque du gris au carbonisé.
- Gardez l'assistance d'air faible pour la gravure : un débit suffisant élimine la fumée, un excès refroidit la coupe et aplatit le contraste.
- Masquez la surface lorsque les résidus posent problème, puis nettoyez avec une brosse douce plutôt qu'avec un solvant.
- Enregistrez la puissance, la vitesse, la fréquence, la mise au point et l'objectif pour chaque échantillon approuvé afin que le prochain opérateur puisse le reproduire.
Une grille de test de douze carrés coûte quelques minutes et un patch vierge. La reconstruction d'une série de production rejetée coûte la commande.
Bords, adhérence et échecs qui coûtent de l'argent
Les échecs coûteux des travaux de patch se produisent une fois que la gravure semble parfaite : un adhésif qui se détache dans une voiture chaude, un bord coupé qui s'effiloche au lavage, une marque qui s'efface à la suite de la manipulation. Tous trois remontent au choix des matériaux et à la préparation des bords.
Confirmez le substrat avant de couper. Certains faux cuirs sont à base de PVC et le laser du PVC libère du chlorure d'hydrogène gazeux qui corrode les optiques et endommage les poumons. Si le matériau ne peut pas être confirmé comme étant du polyuréthane, conservez-le hors de la machine.
L’adhésif est le motif de rejet le plus courant. Le support sensible à la pression s'accroche instantanément et tient bien sur les écrans plats ; Le support activé par la chaleur fonctionne mieux sur les textiles qui sont lavés. Si un patch est placé sur une veste de travail ou un collier pour animal de compagnie, la couture avec une bordure Merrow est la spécification la plus sûre, quelle que soit la qualité de l'adhésif sur le banc.
Les patchs Merrow ronds de 3 pouces de diamètre avec support adhésif couvrent beaucoup de terrain ici : le bord enveloppé résiste à l'effilochage, le support gère les emplacements qui ne sont pas lavés chaque semaine et le visage est suffisamment grand pour un logo avec une ligne de texte.
Les flans à dos adhésif peuvent dégazer sous la poutre. Sur des piles épaisses ou des dispositions étroitement imbriquées, la vapeur se dépose sur la lentille et laisse un halo autour de la marque. Gravez en une seule couche et nettoyez les optiques selon un calendrier.
S'approvisionner en pièces vierges sans re-spécifier chaque commande
Le but d’une spécification d’achat est une répétition ennuyeuse. Si chaque commande nécessite de nouvelles négociations sur la couleur, l’épaisseur et le support, la spécification n’est pas terminée. Verrouillez-les avant de échantillonner, pas après.
- Famille de matériaux et finition de surface, nommés plutôt que décrits comme bruns ou foncés.
- Épaisseur avec une plage de tolérance, mesurée à nouveau sur la tôle entrante.
- Type de support : adhésif ou à coudre, activé par la chaleur ou sensible à la pression.
- Forme et dimensions avec marge de couture indiquée en millimètres.
- Référence de couleur liée à un échantillon physique ou à une entrée de graphique nommée, ainsi qu'une note indiquant si les couleurs personnalisées sont couvertes.
- Exemple d'approbation signée sur le dossier de production, avec une taille de lot indiquée pour les commandes ultérieures.
C'est sur le papier en feuilles que cette discipline s'avère payante, car un rouleau dont l'épaisseur dérive change la profondeur de coupe pour chaque pièce extraite de celui-ci. L'achat selon une spécification convenue maintient les dimensions stables d'une exécution à l'autre.
Il vaut également la peine de lire comment Les patchs en cuir gravé au laser et en simili cuir diffèrent par leur durabilité avant de standardiser, puisque la réponse change avec l'usage final plutôt qu'avec le prix.
Demandez un échantillon du lot de production actuel, et non une pièce de référence conservée pour la photographie. Si l'échantillon correspond à votre fichier de production et à votre laser, la commande le sera également.
Les patchs en cuir gravés au laser récompensent un ordre fixe de décisions : le substrat en premier, les spécifications en second et les réglages en dernier. Obtenez un blanc cohérent et la plupart du travail de réglage disparaît : un fichier approuvé, une plage de puissance et de vitesse, une référence de couleur qui est toujours valable lors de la cinquième commande.
Lorsqu'un correctif échoue, l'échec indique généralement sa propre cause. Les marques grises et faibles indiquent une couche supérieure qui ne contraste pas avec le noyau. Les bords effilochés indiquent une bordure Merrow manquante. Les coins relevés indiquent le mauvais adhésif pour le tissu. Les brûlures brumeuses indiquent la puissance, la concentration ou le flux d’air. Travaillez à rebours à partir du symptôme et le correctif est généralement une ligne de spécification plutôt qu'un paramètre machine.
PRÉV: Aucun article précédent
SUIVANT: Temps et température de sublimation des planches à découper en verre : un guide pratique de pressage
Contactez-nous
Votre adresse email ne sera pas publiée. Les champs obligatoires sont marqués*
Catégories
Catégorie de produit
Contactez-nous
Besoin d'aide ? Envoyez-nous un courriel maintenant
Blogue
-
-
Pourquoi choestir des patchs en cuir gravés au laser pour des designs personnalisés de haute qualité ? Lousqu'il s'agit de créations personnalisées pour ...
Read More -
Introduction au similicuir laserable Qu’est-ce que le similicuir laser ? Le similicuir laser fait référence à un type de matériau en similicuir conçu pour bien répondr...
Read More -
Dévoilement du monde des sous-verres en similicuir : au-delà de la vaisselle de base Définir le dessous de verre : un accessoire essentiel pour la maison Avant d'...
Read More
-
86-15851089634

-
[email protected]

-
Salle 3110, bâtiment 6, Jinrongcheng, 5 avenue Shiji, district de Yandu, ville de Yancheng, province du Jiangsu, Chine

-
109#, équipe 1, Longnian, Nanyang, Tinghu, Yancheng, Jiangsu, Chine, code postal : 224000
- LIENS RAPIDES

